Artykuł sponsorowany
Zgrzewanie trzpieni wyładowaniem kondensatorowym — jak przebiega proces i gdzie ma zastosowanie
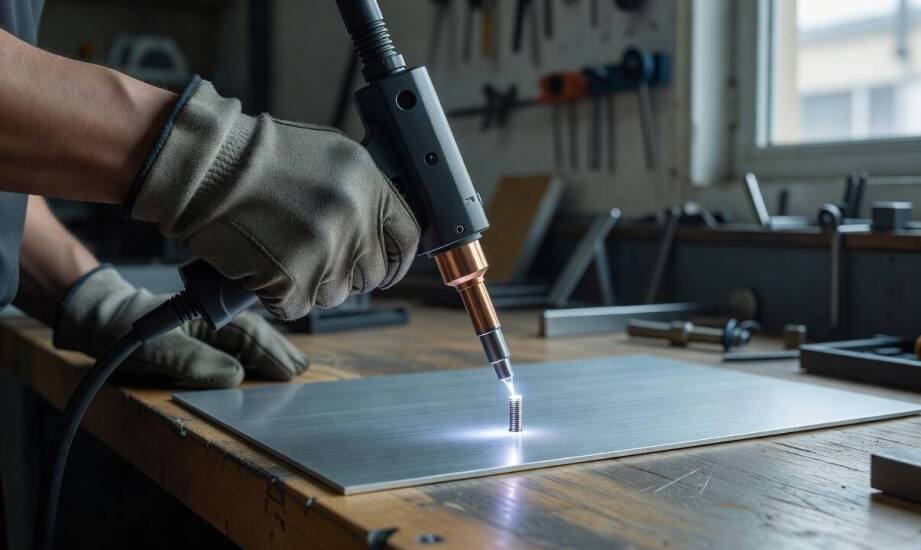
Podczas montażu elementów konstrukcyjnych w hali produkcyjnej operator przykłada pistolet roboczy bezpośrednio do powierzchni blachy i uruchamia proces. Pojedynczy impuls osadza trzpień w materiale bazowym bez konieczności wiercenia otworu lub wykonywania klasycznego spawania. Ta metoda łączenia eliminuje potrzebę stosowania dodatkowych spoiw, co znacząco przyspiesza montaż. Technologia wyładowania kondensatorowego znajduje zastosowanie w miejscach, gdzie priorytetem jest czystość pracy, powtarzalność parametrów oraz zachowanie nienaruszonej struktury cienkich arkuszy blachy. Zastępuje ona starsze, bardziej czasochłonne techniki mocowania na nowoczesnych liniach montażowych.
Mechanizm łączenia za pomocą energii z kondensatorów
Prawidłowy przebieg procesu zależy od właściwego przygotowania sprzętowego. Przemysłowa zgrzewarka do trzpieni gromadzi energię elektryczną w specjalnym banku kondensatorów, które ładują się do napięcia rzędu 300–1300 V. Po wyzwoleniu impulsu przez operatora zgromadzona energia rozładowuje się w ułamku milisekundy. Generuje to nagły skok prądu o natężeniu sięgającym kilkunastu kiloamperów. Krótki łuk elektryczny powstający między końcówką elementu złącznego a blachą powoduje natychmiastowe, lokalne stopienie i uplastycznienie obu materiałów. Zjawisko to ma charakter powierzchniowy, dzięki czemu główny arkusz nie ulega strukturalnemu osłabieniu.
Docisk sprężyny wbudowanej w pistolet wtłacza roztopiony metal trzpienia w nagrzane podłoże. Całość zastyga i tworzy bardzo trwałe złącze w czasie zaledwie 1 do 7 milisekund. Podstawowe warianty kondensatorowe nie wymagają stosowania dodatkowej osłony gazowej ani ceramicznych pierścieni formujących. Błyskawiczny czas trwania cyklu sprawia, że strefa wpływu ciepła pozostaje minimalna i ogranicza się wyłącznie do punktu styku. Powierzchnia robocza musi być jednak starannie oczyszczona z rdzy, warstw tlenków i smarów przemysłowych, ponieważ powtarzalność wyniku opiera się na bezpośrednim metalicznym kontakcie.
Dobór wariantu zapłonu i zachowanie estetyki blachy
Ograniczone nagrzewanie otoczenia stanowi główny czynnik decydujący o wdrożeniu tej technologii. Metoda pozwala na bezpieczną pracę z arkuszami o grubości od zaledwie 0,3 mm, obejmując detale ocynkowane, lakierowane oraz wykonane z metali kolorowych. Brak widocznych odkształceń i przebarwień po stronie odwrotnej materiału czyni proces optymalnym przy produkcji elementów karoserii, obudów urządzeń AGD czy systemów wentylacyjnych.
Praktyka przemysłowa opiera się na dwóch podstawowych mechanizmach inicjacji łuku. Zapłon ostrzowy polega na bezpośrednim kontakcie trzpienia z podłożem lub utrzymaniu go w minimalnej szczelinie. Zapewnia to stabilny start procesu na stali zwykłej, nierdzewnej oraz ocynkowanej przy czasie trwania impulsu od 3 do 7 milisekund. Alternatywę stanowi zapłon skokowy z kontrolowaną szczeliną, który skraca cały cykl do przedziału 0,5–2 milisekund. Krótszy czas znacznie poprawia estetykę spoiny na widocznej stronie detalu, co ma krytyczne znaczenie przy obróbce aluminium. Rozwiązanie to wymaga zastosowania bardziej zaawansowanych sterowników kontrolujących precyzyjny skok narzędzia.
Właściwe wyposażenie obszaru roboczego wpływa na wydajność całego zakładu. Działająca w branży metalowej hurtownia sariv dostarcza klientom biznesowym wysokiej jakości elementy złączne, w tym znormalizowane trzpienie, śruby gwintowane oraz specjalistyczne nakrętki wciskane. Komponenty te wykorzystuje się powszechnie w produkcji seryjnej, budownictwie kubaturowym i zaawansowanych pracach montażowych w całej Europie.
Parametry decydujące o skuteczności zgrzewania
Decyzja o wdrożeniu wyładowania kondensatorowego opiera się na analizie właściwości materiału bazowego, stanu jego powierzchni oraz docelowych wymogów wizualnych projektu. Delikatne arkusze aluminiowe i nierdzewne z rygorystycznymi kryteriami estetycznymi wymuszają zastosowanie wariantu ze szczeliną skokową. Grubsza stal konstrukcyjna i ukryte powierzchnie robocze bez problemu tolerują prostszy, tańszy w obsłudze kontakt ostrzowy.
Grubość blachy poniżej 3 milimetrów praktycznie wyklucza wykorzystanie tradycyjnych, dłuższych cykli łukowych ze względu na ryzyko przepalenia. Obecność powłok ochronnych narzuca natomiast konieczność precyzyjnego dopasowania parametrów prądowych urządzenia. Właściwe zestawienie rodzaju zapłonu i energii impulsu pozwala uzyskać trwałe złącza bez naruszenia pierwotnych właściwości mechanicznych łączonych elementów. Rozwiązanie to gwarantuje stabilność konstrukcji przy jednoczesnej minimalizacji późniejszej obróbki wykończeniowej, co przekłada się na wymierne oszczędności produkcyjne.
Kategorie artykułów
Polecane artykuły
Koszt porady podatkowego doradcy a wybór formy opodatkowania
Wybór odpowiedniej formy opodatkowania jest istotny dla każdego przedsiębiorcy, ponieważ wpływa na przyszłe zobowiązania podatkowe. Dostępne opcje to ryczałt, karta podatkowa oraz zasady ogólne. Ryczałt to uproszczona forma, w której podatek obliczany jest od przychodu, a nie od dochodu. Karta podat
Gaszenie serwerowni a ochrona elektronicznego sprzętu
W dobie rosnącej liczby zagrożeń pożarowych odpowiednie zabezpieczenie serwerowni staje się kluczowe dla ochrony danych i sprzętu elektronicznego. Wprowadzenie nowoczesnych systemów gaszenia serwerowni oraz detekcji dymu i gazów może znacząco zwiększyć bezpieczeństwo obiektów przemysłowych. Affs Sp.